nouvelles de l'industrie

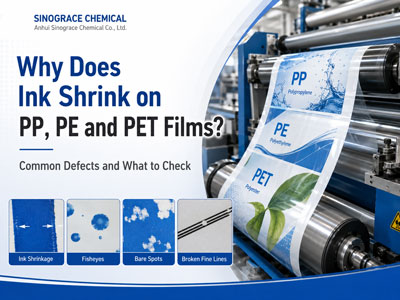
  • Pourquoi l'encre rétrécit-elle ou laisse-t-elle des zones nues sur les films PP, PE et PET ?
    Pourquoi l'encre rétrécit-elle ou laisse-t-elle des zones nues sur les films PP, PE et PET ?

    2026-08-27

    Quelques points manquants ou des lignes fines interrompues peuvent ne pas paraître graves lors d'un court essai d'impression. Une fois que la chaîne de production aura retrouvé sa vitesse normale, le même film pourra présenter des zones dénudées, des zones unies irrégulières ou des petits textes incomplets. Dans ce cas, on commence souvent par ajuster l'encre. Mais le défaut peut aussi provenir de l'état du film ou de l'interaction entre l'encre et le support. Le défaut donne généralement le premier indice. Un mouillage insuffisant n'affecte pas toujours toute la zone imprimée. Elle apparaît souvent en premier lieu dans des zones qui laissent peu de place à la variation : Les fines lignes se cassent Les petits caractères perdent en netteté Les zones solides développent des zones dénudées isolées L'encre se rétracte peu après le transfert. Des images fisheye apparaissent dans les zones locales Les défauts augmentent avec la vitesse de la ligne. Si l'impression semble acceptable à basse vitesse mais se modifie pendant la production, il convient de vérifier plus que la seule viscosité de l'encre. Le film utilisé sur la machine, les conditions de prétraitement et le type de défaut constaté peuvent tous contribuer à déterminer la cause du problème. Le PP, le PE et le PET nécessitent un traitement différent Les films plastiques peuvent se ressembler, mais ils ne se comportent pas de la même manière lors de l'impression. Le PP et le PE nécessitent généralement une attention particulière avant l'impression. Un film d'apparence propre peut néanmoins présenter une couverture d'encre irrégulière si sa surface imprimable n'est pas en bon état. Le PET se comporte différemment et utilise une approche d'amorçage différente. Si le film a déjà subi un traitement corona, il convient de vérifier le matériel actuellement imprimé plutôt que de supposer qu'un traitement antérieur représente son état d'impression actuel. Pour le dépannage en production, le résultat d'impression réel est plus utile que de traiter le PP, le PE et le PET comme un seul groupe. Le choix de l'apprêt commence par le film ApprêtLe choix doit tenir compte du support et du système d'impression, et non pas seulement des solides, de la viscosité ou de l'apparence. Pour les personnes traitées pour le coronavirusPE, PP, OPP et BOPP, Anhui Sinograce Chemical proposeSA-248G, un revêtement de finition acrylique modifié à base d'eau pour l'impression. Données typiques : Contenu solide :40±1% pH :6.0–8.0 Viscosité à 25℃ :100–200 mPa·s Tg :30℃ Le SA-248G est conçu pour un excellent nivellement et une grande adaptabilité à l'impression UV. Pour les applications exigeant des performances de surface supplémentaires, il offre également une brillance élevée, une résistance à l'eau et aux rayures. Pour les personnes traitées pour le coronavirusPET/BOPET,SA-235utilise un système acrylique modifié différent. Données typiques : Teneur en matières solides : 35 ± 1 % pH : 7,0–8,0 Viscosité à 25 °C : 100–200 mPa·s Tg...

    Lire la suite
  • Qu'est-ce qui stimule la transition vers les adhésifs à base d'eau dans la production de films de dorure à chaud ?
    Qu'est-ce qui stimule la transition vers les adhésifs à base d'eau dans la production de films de dorure à chaud ?

    2026-08-21

    Le marquage à chaud est largement utilisé pour ajouter des effets métalliques et décoratifs aux emballages, aux étiquettes, au papier, aux films plastiques et au cuir synthétique. Pendant de nombreuses années, les adhésifs à base de solvants ont été le choix standard pour ce procédé. Cela commence à changer. Les fabricants de films métallisés accordent davantage d’attention aux émissions de COV, à la manipulation des solvants, à la sécurité au travail et aux exigences des clients en matière de matériaux plus durables. Par conséquent, les adhésifs polyuréthane en phase aqueuse deviennent une option pratique pour la production de films pour marquage à chaud. L’eau est utilisée comme principal support dans ces adhésifs, ce qui peut réduire l’utilisation de solvants organiques conventionnels. Cela ne signifie pas que tous les produits en phase aqueuse sont exempts de solvants ; la teneur réelle en COV doit donc toujours être vérifiée dans les documents techniques et de sécurité correspondants. Les performances de transformation sont tout aussi importantes que les considérations environnementales. Un adhésif de marquage à chaud doit sécher correctement sur la ligne d’enduction, rester non collant pendant le rembobinage et le stockage, et s’activer à la température de marquage requise. Certains adhésifs polyuréthane modifiés peuvent être utilisés à 95–135 °C. Cette plage d’activation plus basse est utile pour les papiers et les films plastiques qui peuvent se déformer sous une chaleur excessive. La température réelle de marquage dépendra toujours du substrat, de la structure du film métallisé, de la pression, de la vitesse et de l’équipement. Le séchage doit également être évalué dans des conditions réelles de production. Le grammage d’enduction, la température du four, le débit d’air et la vitesse de la ligne influencent tous le résultat final. Sinograce Chemical fabrique des adhésifs en phase aqueuse pour la production de films pour marquage à chaud. Notre PU-8441 est conçu pour un séchage rapide, une bonne résistance au retour de collage, une résistance à la chaleur et une adhérence au papier, à l’OPP, au PET, au PVC, au cuir et à d’autres substrats. Le séchage doit également être évalué dans des conditions réelles de production, car le grammage d’enduction, la température du four, le débit d’air et la vitesse de la ligne peuvent tous influencer le résultat. Pour les fabricants de films métallisés envisageant cette transition, il est essentiel de choisir un adhésif adapté à la fois au substrat et au procédé d’enduction existant.Sinograce Chemical développe des adhésifs en phase aqueuse pour le marquage à chaud des films métallisés, notamment le PU-8441, un adhésif polyuréthane modifié adapté au papier, à l’OPP, au PET, au PVC, au cuir et à d’autres substrats. FAQ Pourquoi les fabricants envisagent-ils des adhésifs de marquage à chaud en phase aqueuse ? Les principales raisons sont une moindre dépendance aux solvants organiques, le contrôle des COV, ...

    Lire la suite
  • Des systèmes à base de DMF au polyuréthane en phase aqueuse : la transition à faible teneur en COV dans les revêtements de gants industriels
    Des systèmes à base de DMF au polyuréthane en phase aqueuse : la transition à faible teneur en COV dans les revêtements de gants industriels

    2026-08-12

    Introduction Alors que les fabricants de gants du monde entier accordent une attention croissante à la santé des travailleurs, aux émissions de COV et à la gestion des produits chimiques dans les produits finis, les revêtements traditionnels de gants en polyuréthane à base de solvants, qui utilisent des solvants tels que le DMF, sont confrontés à des exigences de conformité environnementale et sanitaire de plus en plus strictes. Dans ce contexte, les revêtements en polyuréthane en phase aqueuse à faible teneur en COV (WPU), pouvant être utilisés dans des formulations sans DMF, deviennent une orientation technique importante pour les revêtements de gants industriels. 1. Transition écologique : des systèmes à base de solvants au polyuréthane en phase aqueuse Réduire la dépendance aux solvants traditionnels Polyuréthane en phase aqueuse utilise l'eau comme principal milieu de dispersion. Il peut réduire considérablement l'utilisation et l'évaporation des solvants organiques pendant la production et l'application du revêtement, contribuant ainsi à diminuer les émissions de COV et à réduire la dépendance aux systèmes traditionnels à base de DMF. Améliorer l'environnement de production L'utilisation de systèmes aqueux à faible teneur en COV contribue à réduire l'utilisation et l'évaporation des solvants organiques pendant la production, à améliorer l'environnement de travail dans les installations de fabrication de gants et à réduire les contraintes liées au stockage, à la manipulation des solvants et à la gestion de l'exposition professionnelle 2. Équilibrer technologie et performance dans les revêtements de gants en PU en phase aqueuse Dans le passé, l'industrie se concentrait généralement sur la résistance à l'abrasion, les performances d'adhérence et l'efficacité de séchage des revêtements à base d'eau. Avec les progrès des technologies de synthèse des résines de polyuréthane en phase aqueuse de nouvelle génération, certains systèmes matures peuvent désormais atteindre un bon équilibre entre les propriétés suivantes et répondre aux exigences de base des revêtements de gants industriels. Performances mécaniques et résistance à l'abrasion En optimisant la structure moléculaire et le degré de réticulation du polyuréthane en phase aqueuse, la résistance à la traction, la résistance à l'abrasion et la durabilité du revêtement peuvent être améliorées. Les performances finales sont également influencées par la formulation du revêtement, son épaisseur, le type de substrat et les conditions de séchage. Par conséquent, des essais dans des conditions d'application réelles sont nécessaires. Adhérence et toucher souple Grâce à la conception coordonnée de la structure de la résine, de la formulation du revêtement et du procédé de traitement de surface, les performances d'adhérence à sec et humide requises peuvent être obtenues tout en conservant la souplesse et l'ajustement des gants. Comme les performances d'adhérence sont également liées à la structure de surf...

    Lire la suite
  • Que devient l’adhésion de l’encre UV sur un film PET après une exposition à l’eau glacée ?
    Que devient l’adhésion de l’encre UV sur un film PET après une exposition à l’eau glacée ?

    2026-07-29

    Un film PET imprimé peut réussir un test au ruban adhésif à sec et pourtant perdre son adhérence après un contact avec de l’eau. Pour évaluer ce risque, un film PET apprêté a été vérifié après une exposition à de l’eau glacée. Que s’est-il passé ? Le film PET a d’abord été enduit d’un apprêt à base d’eau, puis imprimé avec une encre UV et placé dans de l’eau glacée. Après son retrait de l’eau, un ruban adhésif a été appliqué par pression sur la zone imprimée puis retiré. Le ruban s’est décollé sans transfert d’encre visible. Pourquoi l’apprêt est important Sur un film PET, l’apprêt forme l’interface de liaison entre le film et l’encre UV. Son adhérence en milieu humide peut être affectée par le traitement de surface, l’uniformité du revêtement, le séchage et le durcissement UV. SA-235apprêt pour film PETest conçu pour les films PET et BOPET traités par corona. Tester selon l’utilisation finale Le résultat s’applique uniquement au film, à l’apprêt, à l’encre UV et aux conditions d’eau glacée évalués. L’eau à température ambiante, l’eau bouillante, le détergent et l’exposition à l’humidité doivent être testés séparément lorsqu’ils sont pertinents pour l’application finale. Contact : sales@sinogracechem.com

    Lire la suite

Droit d\'auteur © 2015-2026 Anhui Sinograce Chemical Co., Ltd..Tous droits réservés.

top