• Pourquoi les coûts d'achat des résines à base d'eau subissent-ils une pression à la hausse ?
    Pourquoi les coûts d'achat des résines à base d'eau subissent-ils une pression à la hausse ?

    2026-09-18

    Le coût d'achat des résines à base d'eau pourrait augmenter à mesure que le prix des matières premières sélectionnées, de l'énergie et du transport international augmentera. En septembre 2026, les prix de l'acrylate de butyle ont augmenté sur plusieurs marchés. Certains fournisseurs de MDI ont également relevé leurs prix catalogue pour certains produits et régions. Ces matériaux sont largement utilisés dansémulsions acryliques,adhésifs sensibles à la pressionetdispersions de polyuréthane en phase aqueuse. Le secteur des transports exerce une pression supplémentaire. Un indice mondial du fret conteneurisé a progressé d'environ 9 % le mois dernier, bien que les variations varient considérablement selon les itinéraires. La hausse des prix du carburant, la congestion portuaire et les perturbations sur les principales routes maritimes pourraient également entraîner une augmentation des coûts de fret, d'assurance et de livraison. Pour les acheteurs, l'impact ne se limite pas au devis de la résine. Le coût total, livraison comprise, peut également inclure : Frais de fret international plus élevés Frais supplémentaires liés à l'assurance ou à l'itinéraire Durée de validité du devis plus courte Délais de livraison plus longs ou moins prévisibles Stock supplémentaire nécessaire pour éviter les retards de production Cela ne signifie pas que toutes les résines à base d'eau augmenteront de la même manière. L'impact réel dépend de la formulation de la résine, des matières premières, de la destination et du mode de transport. Les acheteurs qui prévoient des commandes importantes ou urgentes doivent confirmer le dernier devis, les stocks disponibles, le calendrier de production et les frais de transport. Une planification anticipée et une communication plus étroite avec les fournisseurs permettent de mieux gérer les variations de coûts imprévues et les risques liés à la livraison. Sinograce Chemical continue de surveiller les conditions des matières premières et de la logistique afin de fournir à ses clients des devis actualisés, des recommandations de résines appropriées et un soutien pratique en matière d'approvisionnement. FAQ Les prix de toutes les résines à base d'eau augmentent-ils ? Non. Les prix varient en fonction du type de résine, de sa formulation, du fournisseur et de la région. Pourquoi le coût total d'achat pourrait-il augmenter ? Outre le prix du produit, les acheteurs peuvent être confrontés à des frais de transport, d'assurance, de stockage et de commande urgente plus élevés. Quels produits sont susceptibles d'être plus sensibles ? Les produits fortement dépendants de matières premières dont les prix ou l'approvisionnement sont actuellement sujets à des fluctuations peuvent subir une pression accrue sur leurs coûts. Que doivent vérifier les acheteurs avant de commander ? Les acheteurs doivent vérifier la validité du devis, la disponibilité des stocks, le délai de production, les frais de transport et les dates de livraison prévues....

    Lire la suite
  • Quel est le meilleur choix pour les moules industriels : revêtement PTFE ou PFA ?
    Quel est le meilleur choix pour les moules industriels : revêtement PTFE ou PFA ?

    2026-09-10

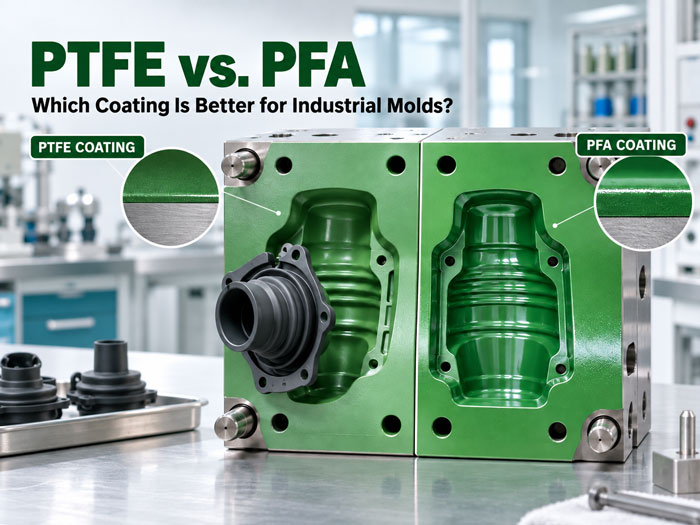
    L'adhérence au moule est un problème courant dans le moulage par injection plastique, le moulage du caoutchouc et le traitement des composites. Un mauvais démoulage peut endommager les pièces finies, augmenter la fréquence de nettoyage des moules et interrompre la production. Les revêtements PTFE et PFA peuvent tous deux améliorer le démoulage, mais leurs caractéristiques de traitement différentes les rendent adaptés à des conditions de travail distinctes. La principale différence entre le PTFE et le PFA Le PTFE possède une viscosité à l'état fondu extrêmement élevée. Lors du frittage, ses particules fusionnent pour former un revêtement mais ne s'écoulent pas comme les thermoplastiques conventionnels. Le PFA est transformable à l'état fondu, il s'écoule donc plus facilement lors du chauffage et peut former un film plus continu. Selon les données publiées sur les résines, le PTFE a un pic de fusion typique d'environ 327°C, tandis que les grades de PFA fondent généralement entre 295 et 310°C. Les deux matériaux peuvent offrir des températures de service continu allant jusqu'à 260°C. Propriété PTFE PFA Comportement au traitement Les particules fusionnent lors du frittage mais ne s'écoulent pas facilement Transformable à l'état fondu Point de fusion typique Environ 327°C Environ 295–310°C, selon le grade Température de service continu Jusqu'à 260°C Jusqu'à 260°C Performance de démoulage Frottement extrêmement faible et excellent démoulage Excellent démoulage avec un frottement légèrement plus élevé Structure du film Couramment utilisé pour des revêtements de démoulage plus fins Mieux adapté aux revêtements plus épais et plus continus Coût Généralement plus faible Généralement plus élevé Les revêtements PF-609 et PFA-001 de Sinograce Chemical ont également une température de service continu allant jusqu'à 260°C. Il s'agit de la limite de fonctionnement à long terme plutôt que de la température de durcissement utilisée lors de l'application du revêtement. Les valeurs ci-dessus fournissent une référence utile, mais le type de résine seul ne détermine pas le résultat final. La formulation du revêtement, l'apprêt, l'épaisseur du film, la préparation du substrat et les conditions de durcissement affectent également le démoulage, l'adhérence et la durée de vie. Quand le PTFE est-il plus approprié ? Le PTFE est généralement préféré lorsque le faible frottement et un démoulage propre sont les exigences principales. Il est bien adapté aux moules industriels où un revêtement relativement fin est nécessaire pour préserver les dimensions ou les détails de surface fins. Pour les applications générales de démoulage, un système PTFE à deux couches à base d'eau, tel que PTFE PF-609, peut fournir une surface de démoulage à faible frottement tout en maintenant le revêtement relativement fin. Le PTFE possède également une excellente résistance chimique. Cependant, lorsque la protection contre la corrosion à long terme dépend de la formation d'une barrière plus épaisse e...

    Lire la suite
  • Comment le mélange PTFE + PFA aide à réduire les microporosités et le décollement du revêtement dans les ustensiles de cuisine antiadhésifs
    Comment le mélange PTFE + PFA aide à réduire les microporosités et le décollement du revêtement dans les ustensiles de cuisine antiadhésifs

    2026-09-03

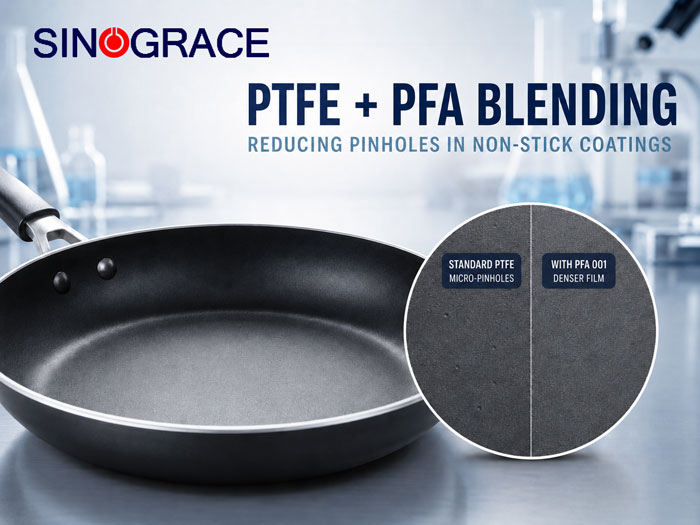
    Dans l'industrie des ustensiles de cuisine et de pâtisserie antiadhésifs, les trous d'épingle et le décollement prématuré du revêtement peuvent réduire le rendement de production au premier passage et entraîner des retours clients. Les deux problèmes peuvent être liés à une densité de film insuffisante et à une porosité microscopique. La préparation du substrat, l'épaisseur du revêtement et les conditions de durcissement peuvent également affecter le résultat final. 1. Les limites de traitement du PTFE pur Le PTFE pur offre un coefficient de frottement extrêmement faible mais présente un écoulement à l'état fondu très limité à haute température. Lors du frittage, le PTFE fond et fusionne mais ne s'écoule pas comme un thermoplastique conventionnel. En conséquence, des vides microscopiques peuvent subsister dans le film durci. Si ces défauts traversent le système de revêtement, l'humidité, les huiles et les sels peuvent atteindre le substrat en aluminium, augmentant ainsi le risque de corrosion, de cloquage, de décollement et de diminution des performances antiadhésives. 2. Mélange de dispersion PTFE + PFA L'ajout d'une dispersion de PFA transformable à l'état fondu peut améliorer le comportement à l'écoulement d'un revêtement antiadhésif PTFE standard pendant le durcissement. PFA 001  Mispersion concentrée modifiée fond à une température inférieure à celle du PTFE standard. Lorsqu'il est utilisé à un dosage approprié, il améliore la consolidation du film et aide à produire un revêtement plus lisse et plus dense sans augmenter de manière significative les coûts de formulation. Performance Système PTFE standard Avec PFA 001 Avantage pratique de fabrication Comportement à la fusion pendant le durcissement Écoulement à l'état fondu et nivellement très limités Le PFA ajoute un composant à écoulement à l'état fondu Meilleur nivellement et consolidation du film Comportement à la fusion Le PTFE fond à environ 327°C Point de fusion du PFA 001 : 305 ± 10°C par DSC Le PFA commence à fondre plus tôt pendant le durcissement Structure du film Des vides microscopiques peuvent subsister après le frittage Un film plus dense et plus uniforme peut se former Aide à réduire les trous d'épingle et la pénétration des fluides Efficacité des coûts Coût de résine inférieur, mais les défauts de surface peuvent augmenter les retouches Dosage pouvant être ajusté par des tests de formulation Moins de défauts de revêtement peuvent améliorer le rendement au premier passage et aider à compenser le coût de l'additif 3. Formulation et manipulation Le PFA 001 est fourni sous forme de dispersion aqueuse avec une teneur en matières solides typique de 51 % et une plage de pH de 8 à 10. Il convient à une utilisation dans de nombreuses formulations de fluoropolymères aqueuses, bien que la compatibilité doive être vérifiée dans le système de revêtement final. Mélange : Remuer doucement et éviter le mélange à haute vitesse, le cisaillement excessif et la formation de mousse. Stockage : Sto...

    Lire la suite
  • Pourquoi l'encre rétrécit-elle ou laisse-t-elle des zones nues sur les films PP, PE et PET ?
    Pourquoi l'encre rétrécit-elle ou laisse-t-elle des zones nues sur les films PP, PE et PET ?

    2026-08-27

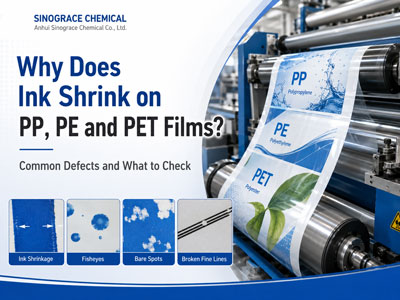
    Quelques points manquants ou des lignes fines interrompues peuvent ne pas paraître graves lors d'un court essai d'impression. Une fois que la chaîne de production aura retrouvé sa vitesse normale, le même film pourra présenter des zones dénudées, des zones unies irrégulières ou des petits textes incomplets. Dans ce cas, on commence souvent par ajuster l'encre. Mais le défaut peut aussi provenir de l'état du film ou de l'interaction entre l'encre et le support. Le défaut donne généralement le premier indice. Un mouillage insuffisant n'affecte pas toujours toute la zone imprimée. Elle apparaît souvent en premier lieu dans des zones qui laissent peu de place à la variation : Les fines lignes se cassent Les petits caractères perdent en netteté Les zones solides développent des zones dénudées isolées L'encre se rétracte peu après le transfert. Des images fisheye apparaissent dans les zones locales Les défauts augmentent avec la vitesse de la ligne. Si l'impression semble acceptable à basse vitesse mais se modifie pendant la production, il convient de vérifier plus que la seule viscosité de l'encre. Le film utilisé sur la machine, les conditions de prétraitement et le type de défaut constaté peuvent tous contribuer à déterminer la cause du problème. Le PP, le PE et le PET nécessitent un traitement différent Les films plastiques peuvent se ressembler, mais ils ne se comportent pas de la même manière lors de l'impression. Le PP et le PE nécessitent généralement une attention particulière avant l'impression. Un film d'apparence propre peut néanmoins présenter une couverture d'encre irrégulière si sa surface imprimable n'est pas en bon état. Le PET se comporte différemment et utilise une approche d'amorçage différente. Si le film a déjà subi un traitement corona, il convient de vérifier le matériel actuellement imprimé plutôt que de supposer qu'un traitement antérieur représente son état d'impression actuel. Pour le dépannage en production, le résultat d'impression réel est plus utile que de traiter le PP, le PE et le PET comme un seul groupe. Le choix de l'apprêt commence par le film ApprêtLe choix doit tenir compte du support et du système d'impression, et non pas seulement des solides, de la viscosité ou de l'apparence. Pour les personnes traitées pour le coronavirusPE, PP, OPP et BOPP, Anhui Sinograce Chemical proposeSA-248G, un revêtement de finition acrylique modifié à base d'eau pour l'impression. Données typiques : Contenu solide :40±1% pH :6.0–8.0 Viscosité à 25℃ :100–200 mPa·s Tg :30℃ Le SA-248G est conçu pour un excellent nivellement et une grande adaptabilité à l'impression UV. Pour les applications exigeant des performances de surface supplémentaires, il offre également une brillance élevée, une résistance à l'eau et aux rayures. Pour les personnes traitées pour le coronavirusPET/BOPET,SA-235utilise un système acrylique modifié différent. Données typiques : Teneur en matières solides : 35 ± 1 % pH : 7,0–8,0 Viscosité à 25 °C : 100–200 mPa·s Tg...

    Lire la suite

Droit d\'auteur © 2015-2026 Anhui Sinograce Chemical Co., Ltd..Tous droits réservés.

top